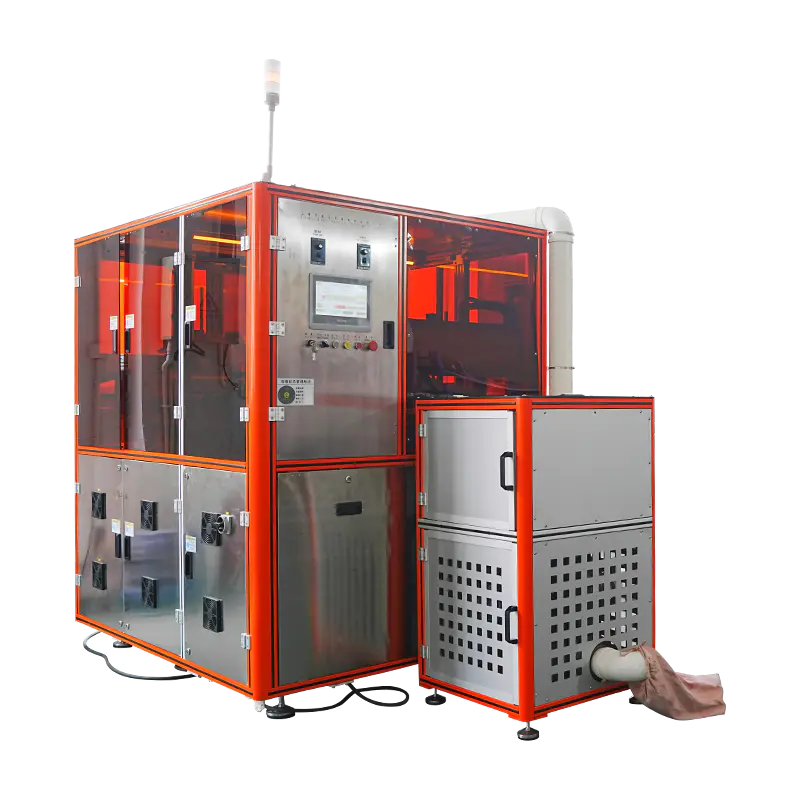
স্বয়ংক্রিয় ব্লাশ প্রেসিং মেশিন
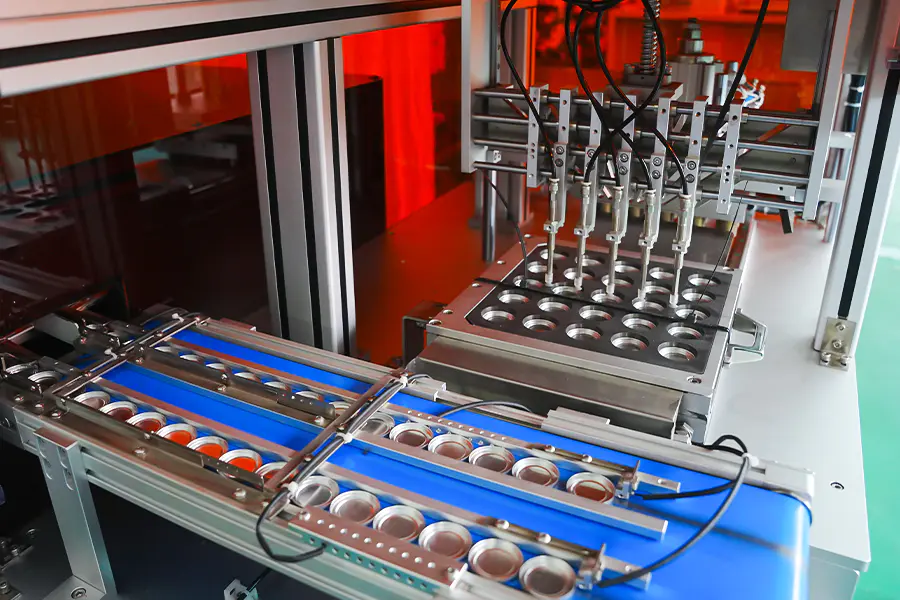
ব্লাশ এবং ফেস পাউডার প্যান উৎপাদনের জন্য কনফিগার করা একটি প্রেসিং প্ল্যাটফর্ম, কভারিং গম্বুজ, সমতল এবং এমবসড ফর্ম্যাট। মেশিনটি স্বয়ংক্রিয়ভাবে প্যান ফিডিং, পাউডার ডোজিং, কমপ্যাকশন এবং ইজেকশন একটি একক চক্রের মধ্যে, রেসিপি চালিত ফিল ওয়েট, প্রেসিং ফোর্স এবং থাকার সময় নিয়ন্ত্রণ করে। একক শেড রান, মাল্টি শেড রেঞ্জ প্রোডাকশন এবং প্যালেট বাউন্ড ব্লাশ প্যান ফরম্যাটে প্রয়োগ করা হয়।
প্যান ফিড
ব্লাশ প্যানগুলি একটি ম্যাগাজিন বা ট্রে লোডার থেকে ইনডেক্সিং প্লেটে উপস্থাপন করা হয়। সাইকেল অগ্রসর হওয়ার আগে প্যানের উপস্থিতি এবং অভিযোজন সেন্সর দ্বারা নিশ্চিত করা হয়।
পাউডার ডোজ
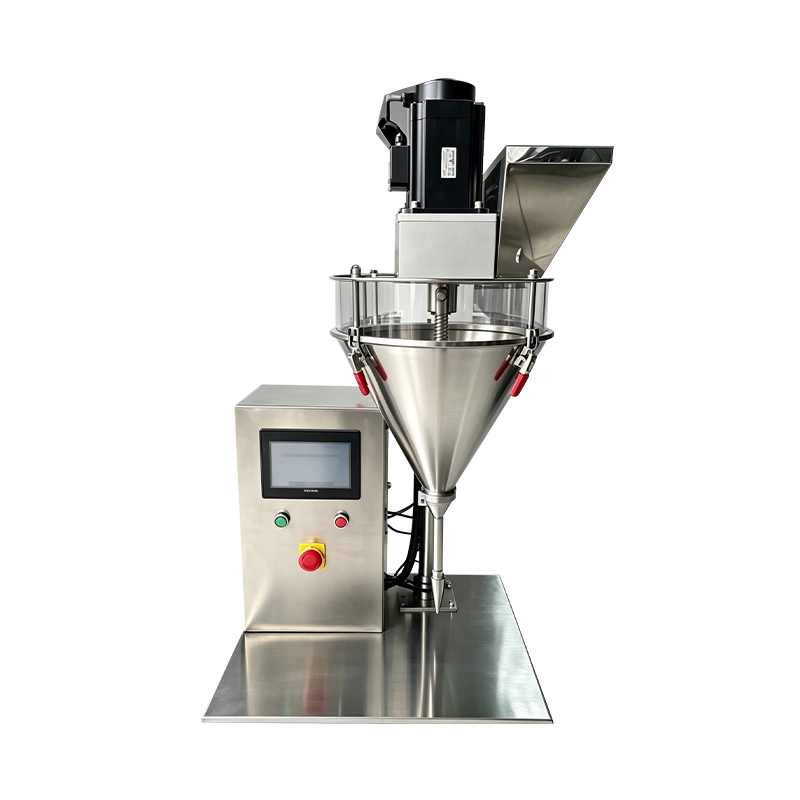
একটি servo auger রেসিপি ওজন প্রতিটি প্যান পূরণ. একটি ইনলাইন চেক ওয়েজার ডোজ যাচাই করে, এবং চাপ দেওয়ার আগে সহনশীলতার বাইরে প্যানগুলিকে সরিয়ে দেওয়া হয়।
বিছানা সমতলকরণ
একটি স্ক্র্যাপার বা হালকা কম্পন ধাপ পাউডার বিছানাকে সমান করে দেয় যাতে পাঞ্চটি পাউডার পৃষ্ঠের সাথে যোগাযোগ করার আগে ঘনত্ব সমান হয়।
কম্প্যাকশন
উপরের পাঞ্চটি একটি নিয়ন্ত্রিত হারে সেট ফোর্সে নেমে আসে এবং রেসিপির স্থিত মান ধরে রাখে। বল এবং অবস্থান প্যান প্রতি রেকর্ড করা হয়.
ইজেকশন
চাপা প্যানটি ডাই থেকে তোলা হয় এবং একটি ডিসচার্জ কনভেয়র বা ট্রে লোডিং ইউনিটে স্থানান্তরিত হয়। ইজেকশন স্ট্রোক প্যানের গভীরতার সাথে মেলে।
পরিদর্শন
প্যানের উচ্চতা, পৃষ্ঠের অবস্থা এবং ওজন একটি পরিদর্শন পয়েন্টে পরীক্ষা করা হয়। ফলাফলগুলি ট্রেসেবিলিটির জন্য ব্যাচ রেকর্ডের সাথে লিঙ্ক করা হয়।
ব্লাশ উৎপাদনের ক্ষমতা
ব্লাশ এবং ফেস পাউডার প্যান ফরম্যাটের জন্য কনফিগার করা ফাংশন।
গম্বুজ প্যান সমর্থন
গম্বুজযুক্ত এবং গোলাকার ব্লাশ প্যানগুলি একটি বাঁকা উপরের পাঞ্চ দিয়ে চাপা। যোগাযোগের বেগ এবং কম্প্যাকশন গ্রেডিয়েন্ট গম্বুজ প্রোফাইল রক্ষা করার জন্য প্রতি রেসিপি সেট করা হয়।
বড় ব্যাসের প্যান
25 মিমি থেকে 75 মিমি ব্যাসের প্যান ফরম্যাটগুলি বিনিময়যোগ্য ডাই প্লেটের মাধ্যমে সমর্থিত। অনুরোধে বড় ফেস পাউডার প্যান পাওয়া যায়।
শেড নির্দিষ্ট রেসিপি
প্রতিটি ব্লাশ শেড এবং ফর্মুলেশন তার নিজস্ব ফিল ওয়েট, বল, থাকার সময় এবং ইজেকশন সেটিং সংরক্ষণ করে। HMI থেকে রেসিপি রিকল করা হয়।
এমবসড সারফেস প্রেসিং
লোগো বা প্যাটার্ন রিলিফ সহ উপরের পাঞ্চগুলি সমর্থিত। প্যান মুখের বিস্তারিত সংরক্ষণের জন্য অ্যাপ্রোচ স্পিড এবং কমপ্যাকশন গ্রেডিয়েন্ট কমানো হয়।
নরম ফর্মুলেশন হ্যান্ডলিং
কম ঘনত্বের ব্লাশ ফর্মুলেশনগুলি কম্প্যাকশন এবং সারফেস ক্র্যাকিংকে সীমাবদ্ধ করার জন্য বর্ধিত হোল্ড টাইম সহ কম শক্তিতে চাপানো হয়।
ব্যাচ লেভেল রিপোর্টিং
ওজন, চাপা শক্তি, প্যান গণনা, এবং প্রতি ব্যাচে লগ করা গণনা প্রত্যাখ্যান করুন। গুণমান পর্যালোচনার জন্য OPC UA বা CSV-এর মাধ্যমে ডেটা রপ্তানিযোগ্য।
প্রযুক্তিগত তথ্য
স্ট্যান্ডার্ড কনফিগারেশন মান। প্যান আকার, বল পরিসীমা, এবং টুলিং প্রকল্প প্রতি সংজ্ঞায়িত।
উৎপাদন ফিট
যেখানে ব্লাশ প্রেসিং মেশিন প্রসাধনী উৎপাদনে মোতায়েন করা হয়।
একক শেড ভলিউম রান
স্ট্যান্ডার্ড প্যান আকারে একটি একক ব্লাশ শেডের দীর্ঘ রান, আউটপুট স্থিতিশীলতা শিফট জুড়ে বজায় থাকে এবং সামঞ্জস্যপূর্ণ প্যান কঠোরতা।
গম্বুজযুক্ত ব্লাশ বিন্যাস
গম্বুজযুক্ত এবং গোলাকার প্যানগুলি বাঁকা টুলিং সহ উত্পাদিত হয়, যেখানে চাপ পরামিতিগুলি গম্বুজ প্রোফাইলকে রক্ষা করে এবং প্রান্তে ক্র্যাকিং সীমাবদ্ধ করে।
সিজনাল শেড রেঞ্জ
ছোট ব্যাচ প্রচারাভিযান যেখানে রেসিপি রিকল এবং সংক্ষিপ্ত পরিবর্তনের সময়গুলি শেড এবং প্যান ফর্ম্যাটের মধ্যে ঘন ঘন পরিবর্তন সমর্থন করে।
এমবসড ব্লাশ প্যান
সারফেস রিলিফ বা টেক্সচার্ড ফিনিস সহ প্যান যেখানে চাপ দেওয়ার পরামিতিগুলিকে কম্প্যাকশনের মাধ্যমে পাঞ্চের বিশদ সংরক্ষণের জন্য টিউন করা হয়।
প্যালেট বাউন্ড ব্লাশ
মাল্টি প্যান প্যালেট যেখানে ব্লাশ প্যানগুলি একটি একক প্যালেট বিন্যাসের জন্য একটি সমন্বিত ক্রমানুসারে উত্পাদিত এবং একত্রিত হয়।
নমুনা এবং প্রচারমূলক ইউনিট
মেশিন সেটআপ পরিবর্তন না করে নমুনা প্যান এবং প্রচারমূলক ফরম্যাটের জন্য কম বল সেটিংস এবং ছোট চক্র।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
মূল্যায়ন এবং লাইন ইন্টিগ্রেশনের সময় উত্থাপিত সাধারণ প্রশ্ন। উত্তর প্রসারিত করতে একটি প্রশ্ন নির্বাচন করুন।
কোন ব্লাশ প্যান ফরম্যাটগুলি মেশিনটি পরিচালনা করতে পারে
বৃত্তাকার, ডিম্বাকৃতি, আয়তক্ষেত্রাকার এবং গম্বুজযুক্ত প্যান বিন্যাসগুলি বিনিময়যোগ্য ডাই প্লেটের মাধ্যমে সমর্থিত। স্ট্যান্ডার্ড রেঞ্জ 25 মিমি থেকে 75 মিমি ব্যাস বা সমতুল্য পদচিহ্ন কভার করে, অনুরোধে উপলব্ধ বড় ফরম্যাট সহ।
প্রতিটি প্যানের জন্য ওজন কীভাবে নিয়ন্ত্রিত হয়
একটি ভলিউমেট্রিক ফিল পদ্ধতি ব্যবহার করে একটি সার্ভো চালিত আগার দ্বারা পাউডার ডোজ করা হয়। একটি ইনলাইন চেক ওয়েজার রেসিপি মানের বিপরীতে ওজন নিশ্চিত করে এবং চাপ দেওয়ার আগে প্যানগুলি সহনশীলতার বাইরে সরানো হয়। ভরাট ওজন সাধারণত প্লাস বা মাইনাস 0.04 গ্রাম এর মধ্যে রাখা হয়।
গম্বুজযুক্ত ব্লাশ প্যানগুলি ক্র্যাক না করে চাপা যেতে পারে
হ্যাঁ। গম্বুজ টুলিং একটি কম কমপ্যাকশন গ্রেডিয়েন্ট এবং একটি কম যোগাযোগের বেগ ব্যবহার করে যাতে পাউডার বিছানা ক্রমান্বয়ে বিকৃত হয়। হোল্ড টাইম প্রতি রেসিপিতে বাড়ানো হয়, যা বাইন্ডারকে স্থির হতে দেয় এবং গম্বুজের প্রান্তের চারপাশে ক্র্যাকিং সীমিত করে।
কি টুলিং পরিবর্তন সময় আশা করা উচিত
একটি সম্পূর্ণ টুলিং সেট পরিবর্তন করতে সাধারণত 20 থেকে 45 মিনিট সময় লাগে, প্যানের আকার এবং আপডেট করা অবস্থানের সংখ্যার উপর নির্ভর করে। টুলিং রেসিপি কোড দ্বারা সংরক্ষণ করা হয় এবং ডাউনটাইম কমাতে পরিবর্তনের আগে মঞ্চস্থ করা হয়।
মেশিনটি কি নরম বা কম ঘনত্বের ব্লাশ ফর্মুলেশন চালাতে পারে
হ্যাঁ। নরম এবং কম ঘনত্বের ব্লাশ ফর্মুলেশনগুলি বর্ধিত হোল্ড টাইম সহ কম শক্তিতে চাপা হয়। কমপ্যাকশন গ্রেডিয়েন্ট ওভার কম্প্যাকশন প্রতিরোধ করার জন্য ফর্মুলেশন প্রতি সেট করা হয়, যা অন্যথায় পাউডার ছড়ানোর ক্ষমতা হ্রাস করে এবং পৃষ্ঠ ফাটল সৃষ্টি করে।
কি ডেটা প্রতি ব্যাচ লগ করা হয়
ফিল ওয়েট, প্রেসিং ফোর্স, ডেভেল টাইম, প্যান কাউন্ট এবং রিজেক্ট কাউন্ট প্রতি ব্যাচে লগ করা হয়। গুণমান ডকুমেন্টেশন এবং প্রক্রিয়া পর্যালোচনার জন্য OPC UA বা CSV-এর মাধ্যমে সাইকেল স্তরের ডেটা রপ্তানি করা যেতে পারে।
কি রক্ষণাবেক্ষণ বিরতি প্রেস প্রযোজ্য
প্রতি 500 ঘন্টা পর পর পাঞ্চ এবং ডাই পরিদর্শনের সুপারিশ করা হয়, প্রতিটি শেড পরিবর্তনের সময় আগার এবং ডোজিং সিস্টেম পরিষ্কার করা, প্রতি 1,000 ঘন্টা অন্তর ইনডেক্সার ক্রমাঙ্কন এবং প্রতি 12 মাসে লোড সেল যাচাইকরণ। মেশিন রক্ষণাবেক্ষণ লগের পাশাপাশি রেকর্ড রাখা হয়।
মেশিনটি বিদ্যমান প্যালেট সমাবেশ লাইনের সাথে সংহত করতে পারে
হ্যাঁ। ডিসচার্জ স্টেশন একটি অবস্থান চিহ্নিত সংকেত প্রদান করে যা ডাউনস্ট্রিম প্যালেট সমাবেশ বা ট্রে লোডিং সরঞ্জামগুলি প্রান্তিককরণ এবং সিকোয়েন্সিংয়ের জন্য ব্যবহার করতে পারে। লাইন লেআউট পরিকল্পনার সময় ইন্টিগ্রেশন প্রয়োজনীয়তা সংজ্ঞায়িত করা হয়।
প্রক্রিয়া বিচ্যুতি রেফারেন্স
ব্লাশ প্রেসিং এবং সংশ্লিষ্ট সংশোধনমূলক কর্মের সময় পরিলক্ষিত পরিস্থিতি।
চাপার পরে গম্বুজ পৃষ্ঠ ফাটল
বাস করার সময় 0.5 থেকে 1 সেকেন্ড বাড়ান এবং কম্প্যাকশন গ্রেডিয়েন্ট কমিয়ে দিন। টুলিং রেকর্ডের বিপরীতে গম্বুজ পাঞ্চ জ্যামিতি যাচাই করুন। নিশ্চিত করুন পাউডারের আর্দ্রতা 1 থেকে 3 শতাংশের মধ্যে থাকে।
ভরাট ওজন অবস্থান জুড়ে পরিবর্তিত হয়
প্রভাবিত auger জন্য অবস্থান প্রতি ক্রমাঙ্কন রুটিন চালান. হপারে পাউডার বাল্ক ঘনত্বের সামঞ্জস্য নিশ্চিত করুন এবং পরিধানের জন্য আগার স্ক্রু পরীক্ষা করুন। উত্পাদনের সময় হপার স্তর 30 শতাংশের উপরে থাকে তা যাচাই করুন।
পাউডার উপরের পাঞ্চে লেগে থাকে
প্রেসিং ফোর্স 10 থেকে 15 শতাংশ হ্রাস করুন এবং হোল্ড টাইম ছোট করুন। পাঞ্চ পৃষ্ঠকে পোলিশ করুন এবং নিশ্চিত করুন যে রিলিজ কোণটি টুলিং স্পেসিফিকেশনের সাথে মেলে। উত্পাদনের আগে পাউডার তাপমাত্রা এবং আর্দ্রতা সামগ্রী যাচাই করুন।
প্যান সম্পূর্ণরূপে ডাই থেকে নির্গত হয় না
যাচাই করুন ইজেকশন স্ট্রোক প্যান গভীরতার সেটিংসের সাথে মেলে। দূষণের জন্য ইজেক্টর রড পরিদর্শন করুন এবং ডাই ওয়াল পরিষ্কার করুন। পরবর্তী ফিল স্টেজের আগে সম্পূর্ণরূপে নিম্ন পাঞ্চ রিটার্ন নিশ্চিত করুন।
প্যান পৃষ্ঠের উপর এমবসড প্যাটার্ন blurs
আক্রান্ত পর্যায়ে অ্যাপ্রোচের গতি কমিয়ে দিন এবং যোগাযোগের বেগ কমিয়ে দিন। পাউডার তৈরির জন্য পাঞ্চ ফেস পরীক্ষা করুন এবং টুল পরিধানের জন্য পরিদর্শন করুন। রিলিজের আগে প্যাটার্নটিকে রেজিস্টার করার অনুমতি দেওয়ার জন্য হোল্ডের সময় সামান্য বাড়ান।
চেক ওজনকারী প্রত্যাখ্যান স্বাভাবিক পরিসীমা অতিক্রম
একটি রেফারেন্স ব্যালেন্সের বিপরীতে চেক ওজনকারী ক্রমাঙ্কন যাচাই করুন। পাউডার তৈরির জন্য auger এবং ডোজিং ব্যারেল পরিদর্শন করুন। পাউডার সরবরাহ ব্যাচের মধ্যে কণার আকার বা আর্দ্রতার পরিমাণে স্থানান্তরিত হয়নি তা নিশ্চিত করুন।
ইন্টিগ্রেশন নোট
যে উপাদানগুলি ইনস্টলেশন, ইউটিলিটি এবং দীর্ঘমেয়াদী অপারেশনকে প্রভাবিত করে।
পাউডার সরবরাহ
স্তর প্রতিক্রিয়া সহ একটি বাফার হপার আপস্ট্রিম সুপারিশ করা হয়. লোড করার আগে পাউডার শুষ্ক, গলদ মুক্ত এবং নির্দিষ্ট কণা আকারের সীমার মধ্যে হওয়া উচিত।
ডাউনস্ট্রিম স্থানান্তর
ডিসচার্জ স্টেশন কনভেয়র স্থানান্তর, ট্রে লোডিং, বা রোবোটিক পিক এবং স্থানের সাথে সামঞ্জস্যপূর্ণ। একটি অবস্থান চিহ্নিত সংকেত ডাউনস্ট্রিম বাছাই এবং প্যালেট সমাবেশ প্রান্তিককরণ সমর্থন করে।
টুলিং স্টোরেজ
পাঞ্চ এবং ডাই সেটগুলি প্রতিরক্ষামূলক আবরণ সহ লেবেলযুক্ত র্যাকে সংরক্ষণ করা উচিত। ক্লিয়ারেন্স মান সহ টুলিং রেকর্ড প্রতিটি প্যান ফরম্যাট এবং রেসিপি কোডের সাথে থাকে।
রক্ষণাবেক্ষণ পরিকল্পনা
প্রস্তাবিত ব্যবধানে প্রতি 500 ঘণ্টায় পাঞ্চ এবং ডাই পরিদর্শন, প্রতি 1,000 ঘণ্টায় ইনডেক্সার ক্রমাঙ্কন, প্রতিটি শেড পরিবর্তনের সময় আগার পরিষ্কার করা এবং প্রতি 12 মাসে লোড সেল যাচাইকরণ।