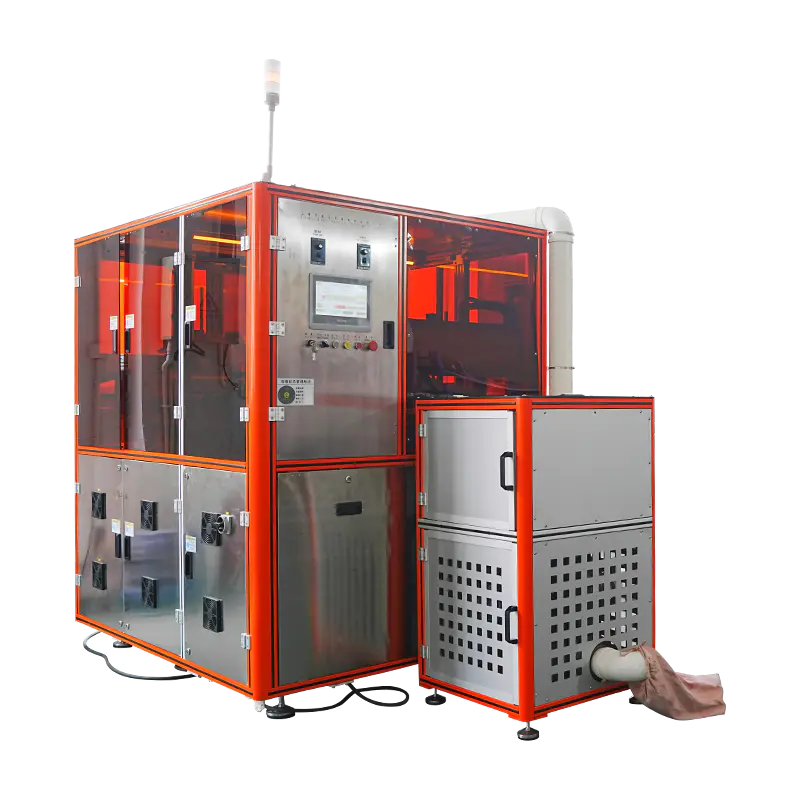
সার্ভো চালিত কসমেটিক পাউডার প্রেসিং মেশিন
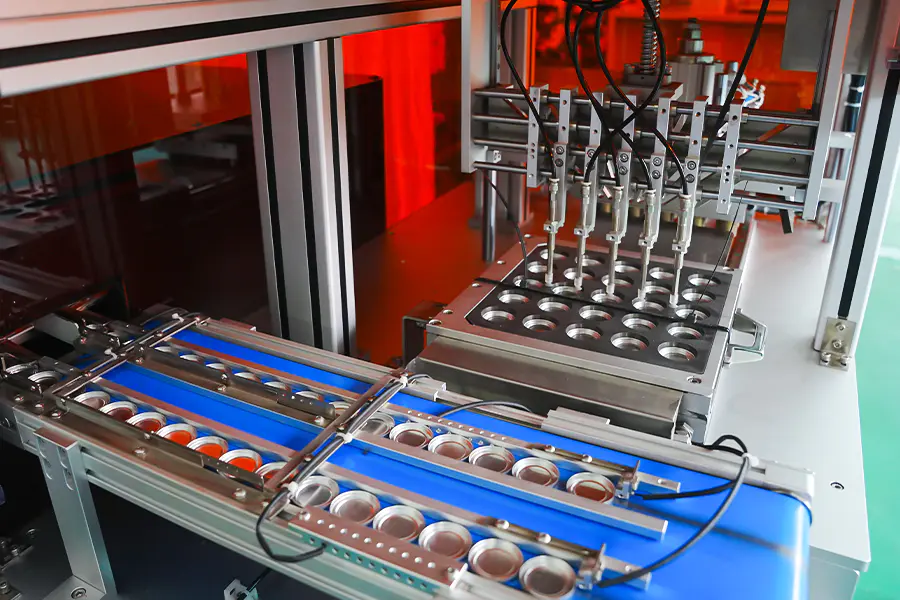
একটি প্রেসিং প্ল্যাটফর্ম যেখানে কমপ্যাকশন স্ট্রোক একটি হাইড্রোলিক বা বায়ুসংক্রান্ত সার্কিটের পরিবর্তে একটি সার্ভো মোটর এবং বল স্ক্রু সমাবেশ দ্বারা উত্পন্ন হয়। অবস্থান, গতি এবং বল ড্রাইভের পরামিতিগুলির মাধ্যমে নিয়ন্ত্রিত হয়, যা প্রেসিং প্রোফাইলকে পর্যায়ক্রমে আকারে পরিণত করার অনুমতি দেয়। কসমেটিক পাউডার কম্প্যাকশনে প্রয়োগ করা হয় যেখানে চক্র পুনরাবৃত্তিযোগ্যতা, বল সঠিকতা এবং প্রক্রিয়া ডকুমেন্টেশন নির্দিষ্ট প্রয়োজনীয়তা।
ডিজিটাল ফোর্স কন্ট্রোল
বল সার্ভো ড্রাইভ টর্ক দ্বারা উত্পন্ন হয় এবং ডাই প্লেটের নীচে একটি লোড সেল দ্বারা যাচাই করা হয়, তাই চাপের মানটি চাপ নিয়ন্ত্রক সেটিং দ্বারা না হয়ে সফ্টওয়্যারে সংজ্ঞায়িত করা হয়।
প্রোফাইল পুনরাবৃত্তিযোগ্যতা
প্রেসিং প্রোফাইলের প্রতিটি পর্যায় রেসিপিতে সংরক্ষণ করা হয় এবং ড্রাইভটি উত্পাদনের সময়কাল নির্বিশেষে চক্র থেকে চক্রে একই গতি বক্ররেখা পুনরুত্পাদন করে।
প্রসেস ডেটা ক্যাপচার
অবস্থান, বেগ, ঘূর্ণন সঁচারক বল, এবং বল প্রতিটি চক্রের জন্য একটি নির্দিষ্ট নমুনা হারে রেকর্ড করা হয়, এবং বক্ররেখা ডেটা পর্যালোচনার জন্য ব্যাচ রেকর্ডের বিপরীতে সংরক্ষণ করা হয়।
সার্ভো প্রেসিং প্রোফাইল
স্ট্রোকটি প্রোগ্রামযোগ্য পর্যায়ে বিভক্ত, প্রতিটির নিজস্ব গতি, অবস্থান এবং বল লক্ষ্য।
পর্যায় 1
এপ্রোচরাম একটি সংজ্ঞায়িত বেগে পাউডার পৃষ্ঠের ঠিক উপরে একটি অবস্থানে নেমে আসে। অ্যাপ্রোচ স্পিড কম সাইকেল সময়ের জন্য বেশি এবং এমবসড টুলিংয়ের জন্য কম।
পর্যায় 2
যোগাযোগপাউডার বেডের উপর প্রভাব সীমিত করতে এবং কমপ্যাকশনের শুরুতে প্যান প্রান্তের জ্যামিতি সংরক্ষণ করতে যোগাযোগের বিন্দুতে বেগ হ্রাস করা হয়।
পর্যায় 3
কম্প্যাকশনবল একটি নিয়ন্ত্রিত হারে লক্ষ্য মান বৃদ্ধি. কম্প্যাকশন গ্রেডিয়েন্ট কেকের মাধ্যমে ঘনত্ব বন্টন নিয়ন্ত্রণ করার জন্য ফর্মুলেশন অনুযায়ী সেট করা হয়।
পর্যায় 4
ধরে রাখুনএকটি সংজ্ঞায়িত ব্যবধানের জন্য একটি সহনশীলতা ব্যান্ডের মধ্যে বল রক্ষণাবেক্ষণ করা হয়, পাউডার ম্যাট্রিক্সকে স্থায়ী হতে দেয় এবং বাইন্ডারকে কণার মধ্যে প্রবাহিত করতে দেয়।
পর্যায় 5
মুক্তিতাত্ক্ষণিকভাবে মুক্তির পরিবর্তে শক্তি ধীরে ধীরে হ্রাস করা হয়। ধীরে ধীরে মুক্তি পাঞ্চ এবং কেক পৃষ্ঠের মধ্যে চাপের পার্থক্য কমায়।
পর্যায় 6
প্রত্যাহার করুনরাম একটি সেট বেগে শীর্ষ অবস্থানে ফিরে আসে, ইজেকশন স্টেজ এবং পরবর্তী ফিল সাইকেলের জন্য ডাই এরিয়া সাফ করে।
ড্রাইভ ট্রেন এবং পরিমাপ
উপাদান যা বল নির্ভুলতা এবং চক্র পুনরাবৃত্তিযোগ্যতা নির্ধারণ করে।
সার্ভো মোটর
ক্রমাগত প্রেসিং ডিউটির জন্য এসি সার্ভো মোটর রেট করা হয়েছে। টর্ক আউটপুট বল স্ক্রু পিচের মাধ্যমে প্রেসিং ফোর্সে ম্যাপ করা হয় এবং ড্রাইভ হোল্ড স্টেজের সময় একটি বন্ধ লুপের মধ্যে টর্ক ধরে রাখে।
বল স্ক্রু এবং রাম
প্রিলোড করা বল স্ক্রু কম ব্যাকল্যাশ সহ ঘূর্ণনকে রৈখিক গতিতে রূপান্তর করে। লোডের অধীনে পার্শ্বীয় বিচ্যুতি সীমিত করতে এবং সহনশীলতার মধ্যে পাঞ্চ সারিবদ্ধ রাখতে র্যামটিকে রৈখিক রেলে নির্দেশিত করা হয়।
লোড সেল
ডাই প্লেটের নিচে মাউন্ট করা স্ট্রেন গেজ লোড সেল প্রকৃত প্রেসিং বল পরিমাপ করে। সংকেত ক্রমাগত নমুনা করা হয় এবং কম্প্যাকশন এবং হোল্ড পর্যায়ে রেসিপি লক্ষ্যের সাথে তুলনা করা হয়।
অবস্থান এনকোডার
সার্ভো মোটরের পরম এনকোডার উচ্চ রেজোলিউশনের সাথে র্যাম পজিশন ফিডব্যাক প্রদান করে। অবস্থানের মানগুলি পর্যায় রূপান্তরকে সংজ্ঞায়িত করে এবং প্রতিটি চক্রের জন্য বল বক্ররেখার সাথে রেকর্ড করা হয়।
প্রযুক্তিগত তথ্য
স্ট্যান্ডার্ড ফ্রেমের মান। বল পরিসীমা, স্ট্রোক, এবং টুলিং প্রতি অ্যাপ্লিকেশন সংজ্ঞায়িত করা হয়.
ফলিত উৎপাদন ক্ষেত্রে
প্রোডাক্ট ফরম্যাট এবং প্রসেস কন্ডিশন সার্ভো চালিত প্রেসিংয়ের জন্য উপযুক্ত।
ঘন রঙ্গক কম্প্যাক্ট
ফর্মুলেশনগুলির জন্য স্টেজ লেভেল কন্ট্রোল থেকে একটি সংজ্ঞায়িত কমপ্যাকশন গ্রেডিয়েন্ট সুবিধা প্রয়োজন, যা উচ্চ ঘনত্বের প্যানগুলিতে ক্যাপিং হ্রাস করে।
মাল্টি লেয়ার কমপ্যাক্ট
স্বতন্ত্র প্রোফাইল সহ অনুক্রমিক ফিল এবং প্রেস স্টেজ নিয়ন্ত্রিত ইন্টারলেয়ার ঘনত্ব সহ দুই বা তিন স্তরের কেক তৈরি করে।
পাউডার ফাউন্ডেশন
বাইন্ডার সমৃদ্ধ পাউডারগুলি ধীরে ধীরে মুক্তির সাথে চাপা হয় যাতে পৃষ্ঠের ক্র্যাকিং সীমিত হয় এবং প্যানের প্রান্তের স্থায়িত্ব উন্নত হয়।
এমবসড প্যান ফরম্যাট
কম যোগাযোগ বেগ এবং নিয়ন্ত্রিত কম্প্যাকশন গ্রেডিয়েন্টের মাধ্যমে সংরক্ষিত রিলিফ এবং লোগো প্যাটার্ন।
বেকড কেক Preform
বেকিং স্টেজের আগে অভিন্ন ঘনত্ব স্থাপন করতে বর্ধিত হোল্ড টাইম সহ মাঝারি শক্তিতে চাপানো হয় বড় ফরম্যাটের কেক।
নিয়ন্ত্রিত উৎপাদন লাইন
প্রক্রিয়া এনভায়রনমেন্ট যেখানে ব্যাচ ডকুমেন্টেশন এবং বিচ্যুতি পর্যালোচনার জন্য সাইকেল ফোর্স এবং পজিশন ডেটা অবশ্যই ধরে রাখতে হবে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
মূল্যায়ন এবং লাইন ইন্টিগ্রেশনের সময় উত্থাপিত সাধারণ প্রশ্ন। উত্তর প্রসারিত করতে একটি প্রশ্ন নির্বাচন করুন।
কীভাবে সার্ভো প্রেসিং হাইড্রোলিক প্রেসিং থেকে আলাদা
সার্ভো প্রেসিং মোটর টর্ক এবং একটি বল স্ক্রুর মাধ্যমে বল তৈরি করে, তাই স্ট্রোকের অবস্থান এবং বেগ সরাসরি ড্রাইভ দ্বারা নিয়ন্ত্রিত হয়। হাইড্রোলিক প্রেসিং তরল চাপের মাধ্যমে বল তৈরি করে, যা উচ্চ শক্তিতে দক্ষ কিন্তু অবস্থানে কম সুনির্দিষ্ট। সার্ভো প্রেসিং নির্বাচন করা হয়েছে যেখানে প্রোফাইল পুনরাবৃত্তিযোগ্যতা এবং চক্র স্তরের ডেটা ক্যাপচার প্রয়োজন।
পণ্যের মধ্যে প্রেসিং প্রোফাইল পরিবর্তন করা যেতে পারে?
হ্যাঁ। প্রতিটি পণ্যের রেসিপি নিজস্ব স্টেজ কাউন্ট, স্টেজ পজিশন, বেগ, ফোর্স টার্গেট এবং ধরে রাখার সময় সংরক্ষণ করে। রেসিপিগুলি HMI থেকে প্রত্যাহার করা হয় এবং পরিবর্তনের জন্য ড্রাইভ ট্রেনের যান্ত্রিক সমন্বয়ের প্রয়োজন হয় না।
প্রতিটি প্রেসিং চক্রের জন্য কী ডেটা রেকর্ড করা হয়
বল, অবস্থান, বেগ এবং ড্রাইভ টর্ক 1 kHz এ নমুনা করা হয় এবং প্রতি চক্রে সংরক্ষণ করা হয়। ডেটা ব্যাচ রেকর্ডের সাথে লিঙ্ক করা হয়েছে এবং প্রক্রিয়া পর্যালোচনা বা গ্রাহক ডকুমেন্টেশনের জন্য OPC UA বা CSV-এর মাধ্যমে রপ্তানি করা যেতে পারে।
উচ্চ বল প্রয়োগের জন্য উপযুক্ত মেশিন
স্ট্যান্ডার্ড ফ্রেম 25 টন পর্যন্ত কভার করে। এই পরিসরের উপরে, হাইড্রোলিক প্রেসিং সাধারণত নির্দিষ্ট করা হয়। সার্ভো প্রেসিং সর্বোচ্চ বল ক্ষমতার পরিবর্তে নির্ভুলতা এবং প্রক্রিয়া নিয়ন্ত্রণের জন্য নির্বাচিত হয়।
ড্রাইভ ট্রেনের কী রক্ষণাবেক্ষণ প্রয়োজন
বল স্ক্রু তৈলাক্তকরণ সংজ্ঞায়িত বিরতিতে যাচাই করা হয়, সাধারণত প্রতি 1,000 ঘন্টা অপারেশনে। লিনিয়ার গাইড রেলগুলি একই ব্যবধানে পরিষ্কার করা হয় এবং পুনরায় গ্রীস করা হয়। লোড সেল ক্রমাঙ্কন প্রতি 12 মাসে সুপারিশ করা হয়, এবং এনকোডার ব্যাটারি প্রতিস্থাপন ড্রাইভ প্রস্তুতকারকের সময়সূচী অনুসরণ করে।
বিদ্যুৎ বিঘ্নিত হলে মেশিনটি কীভাবে আচরণ করে
পাওয়ার লস হলে, সার্ভো ড্রাইভটি একটি নিয়ন্ত্রিত স্টপে প্রবেশ করে এবং ব্রেকটি যুক্ত না হওয়া পর্যন্ত রাম অবস্থান ধরে রাখে। পুনরুদ্ধার পদ্ধতির জন্য উত্পাদন পুনরায় শুরু করার আগে একটি হোমিং চক্র প্রয়োজন। বিঘ্নিত ইউনিটের জন্য সাইকেল ডেটা লগে পতাকাঙ্কিত করা হয়েছে।
টুলিং কি জলবাহী বা বায়ুসংক্রান্ত মেশিনের সাথে ভাগ করা যেতে পারে
টুলিং শেয়ারিং মাউন্টিং ইন্টারফেস এবং বল পরিসরের উপর নির্ভর করে। যেখানে একই প্রমিত প্লেট ব্যবহার করা হয় এবং বল পরিসীমা প্রয়োজনীয় কম্প্যাকশন বলকে কভার করে, সেখানে টুলিং সেটগুলি নথিভুক্ত ক্লিয়ারেন্স মানগুলির সাথে স্থানান্তর করা যেতে পারে।
কি এই প্ল্যাটফর্মে চক্র আউটপুট নির্ধারণ করে
সাইকেল আউটপুট স্ট্রোকের দৈর্ঘ্য, স্টেজের বেগ, ধরে রাখার সময় এবং প্যানের আকারের উপর নির্ভর করে। কমানো অ্যাপ্রোচ বেগ এবং বর্ধিত হোল্ড টাইম আউটপুট রেট কমিয়ে দেয়, যখন অগভীর প্যানের ছোট প্রোফাইলগুলি উচ্চতর আউটপুট তৈরি করে। কারখানার গ্রহণযোগ্যতা পরীক্ষার সময় প্রকৃত হার যাচাই করা হয়।
প্রক্রিয়া বিচ্যুতি রেফারেন্স
সার্ভো প্রেসিং এবং সংশ্লিষ্ট সংশোধনমূলক কর্মের সময় পরিলক্ষিত পরিস্থিতি।
বল বক্ররেখা সঞ্চিত প্রোফাইল থেকে বিচ্যুত হয়
HMI-তে রেফারেন্স প্রোফাইলের বিপরীতে বক্ররেখা পর্যালোচনা করুন। একটি রেফারেন্স যন্ত্রের বিরুদ্ধে প্রবাহের জন্য লোড সেল সংকেত পরীক্ষা করুন। নিশ্চিত করুন পাউডার ফিল ওজন সহনশীলতার মধ্যে এবং বল স্ক্রু তৈলাক্তকরণ অবস্থা যাচাই করুন।
সার্ভো ড্রাইভ টর্ক ওভারলোড রিপোর্ট করে
ডাই এলাকায় যান্ত্রিক বাধা পরীক্ষা করুন এবং নিশ্চিত করুন যে রাম স্ট্রোকের মধ্য দিয়ে অবাধে চলে। ফোর্স টার্গেট ফ্রেম রেটিং এর উপরে সেট করা হয়নি তা যাচাই করুন। দূষণ বা অপর্যাপ্ত তৈলাক্তকরণের জন্য বল স্ক্রু এবং গাইড রেলগুলি পরিদর্শন করুন।
অবস্থানের পুনরাবৃত্তিযোগ্যতা একটি শিফটের উপর প্রবাহিত হয়
নিশ্চিত করুন যে ড্রাইভ ক্যাবিনেটের কুলিং কাজ করছে এবং পরিবেষ্টিত তাপমাত্রা স্পেসিফিকেশনের মধ্যে রয়েছে। ব্যাকল্যাশের জন্য এনকোডার কাপলিং পরীক্ষা করুন। হোমিং চক্র চালান এবং কমিশনিং রেকর্ডের সাথে অবস্থানের মান তুলনা করুন।
সাইকেল সময় রেসিপি লক্ষ্য অতিক্রম
রেসিপির বিপরীতে স্টেজ বেগ সেটিংস পর্যালোচনা করুন। রাম গাইডে যান্ত্রিক ঘর্ষণ পরীক্ষা করুন এবং তৈলাক্তকরণ ব্যবধানগুলি পর্যবেক্ষণ করা হয়েছে তা যাচাই করুন। কম্প্যাকশন পর্যায়ে ড্রাইভ টর্ক লিমিটিং মোডে নেই তা নিশ্চিত করুন।
প্যান প্রান্ত কম্প্যাকশন পরে ফাটল
শক্তি বৃদ্ধি ধীর করতে প্রভাবিত পর্যায়ে কম্প্যাকশন গ্রেডিয়েন্ট হ্রাস করুন। হোল্ড সময় 0.5 থেকে 1 সেকেন্ড বাড়িয়ে দিন। পাঞ্চ এবং ডাই ক্লিয়ারেন্স যাচাই করুন এবং নিশ্চিত করুন যে পাউডারের আর্দ্রতা প্রস্তাবিত ব্যান্ডের মধ্যে রয়েছে।
ব্যাচ লগ থেকে সাইকেল ডেটা অনুপস্থিত৷
পিএলসি এবং ডেটা লগিং সিস্টেমের মধ্যে যোগাযোগের লিঙ্কটি পরীক্ষা করুন। লগিং ডিভাইসে স্টোরেজ স্পেস যাচাই করুন। নিশ্চিত করুন যে চক্র কাউন্টারটি রিসেট করা হয়নি এবং প্লান্ট নেটওয়ার্কের সাথে সিঙ্ক্রোনাইজেশনের জন্য PLC ঘড়িটি পরিদর্শন করুন।
ইন্টিগ্রেশন নোট
যে উপাদানগুলি ইনস্টলেশন, ইউটিলিটি এবং দীর্ঘমেয়াদী কর্মক্ষমতা প্রভাবিত করে।
পাওয়ার কোয়ালিটি
কম সুরেলা বিকৃতি সহ একটি স্থিতিশীল সরবরাহ থেকে সার্ভো ড্রাইভ উপকারী। যেখানে প্ল্যান্ট সরবরাহ উল্লেখযোগ্য বৈচিত্র্য বহন করে, ড্রাইভ ইলেকট্রনিক্স সুরক্ষার জন্য একটি লাইন চুল্লি বা সক্রিয় ফিল্টার বাঞ্ছনীয়।
মেঝে এবং কম্পন
ইনস্টলেশন অঙ্কন প্রতি নোঙ্গর পয়েন্ট সহ মেশিনের একটি স্তরের মেঝে প্রয়োজন। আইসোলেশন প্যাডগুলি পার্শ্ববর্তী সরঞ্জামগুলিতে প্রতিক্রিয়া শক্তির সংক্রমণ হ্রাস করে এবং অবস্থানের স্থিতিশীলতা উন্নত করে।
ক্যাবিনেট কুলিং
ড্রাইভ ক্যাবিনেটটি বায়ু শীতল এবং ঘেরের চারপাশে বায়ুপ্রবাহের জন্য ছাড়পত্র প্রয়োজন। ক্যাবিনেট গ্রহণের সময় পরিবেষ্টিত তাপমাত্রা পুরো শিফট জুড়ে ড্রাইভ স্পেসিফিকেশনের মধ্যে থাকা উচিত।
নেটওয়ার্ক এবং ডেটা
নিয়ামক OPC UA এবং CSV রপ্তানি সমর্থন করে। প্ল্যান্ট এমইএস বা ঐতিহাসিক স্থাপত্যের সাথে মিলিত হওয়ার জন্য কমিশনিংয়ের সময় নেটওয়ার্ক কনফিগারেশন সংজ্ঞায়িত করা হয়, ব্যাচ শনাক্তকারীগুলি উত্পাদন রেকর্ডে ম্যাপ করা হয়৷