মাল্টি স্টেশন কসমেটিক পাউডার প্রেস
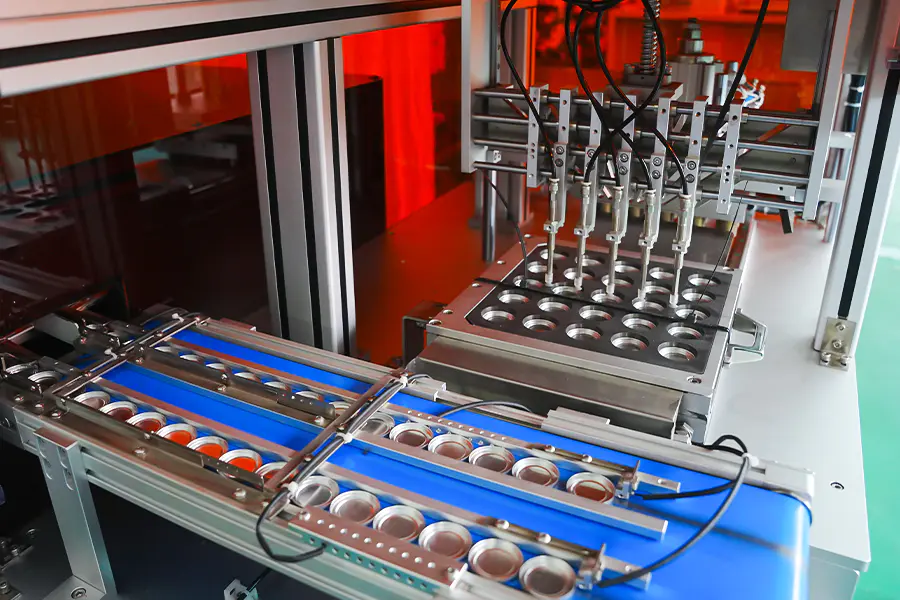
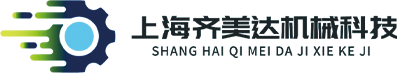
একটি রোটারি ইনডেক্সিং প্ল্যাটফর্ম যা একাধিক প্রেসিং স্টেশন বহন করে যা সমান্তরালভাবে কাজ করে, একটি একক উত্পাদন চক্রের মধ্যে বিভিন্ন পাউডার ফর্মুলেশন, প্যান জ্যামিতি বা রঙের বৈকল্পিকগুলির একযোগে কম্প্যাকশনের অনুমতি দেয়। স্টেশন গণনা কনফিগারযোগ্য, এবং প্রতিটি স্টেশন একটি কেন্দ্রীভূত PLC আর্কিটেকচারের মাধ্যমে স্বাধীন চাপ এবং বাস নিয়ন্ত্রণ বজায় রাখে।
উত্পাদন আর্কিটেকচার
-
রোটারি ইনডেক্সিং টেবিল
সার্ভো-চালিত সূচক 0.02 মিমি এর মধ্যে পুনরাবৃত্তিযোগ্যতা সহ প্রতিটি স্টেশনের অবস্থান, ক্রমাগত চক্র অপারেশন সমর্থন করে।
-
স্বাধীন স্টেশন নিয়ন্ত্রণ
প্রতিটি স্টেশনে নিজস্ব প্রেসিং সিলিন্ডার, প্রেসার সেন্সর এবং ডেভেল টাইমার রয়েছে, যা স্টেশন জুড়ে রেসিপি বৈচিত্র্যকে সক্ষম করে।
-
ইনলাইন পাউডার ডোজ
সার্ভো অগার ফিলারগুলি টেবিল সূচকের সাথে সিঙ্ক্রোনাইজ করা হয়েছে, প্রতি স্টেশনে প্লাস বা মাইনাস 0.04 গ্রাম এর মধ্যে ফিলিং নির্ভুলতা বজায় রাখা হয়েছে।
-
কেন্দ্রীভূত ডেটা লগিং
স্টেশন-স্তরের চাপ, ওজন, এবং ব্যাচ দ্বারা সংরক্ষিত গণনা প্রত্যাখ্যান, OPC UA বা CSV এর মাধ্যমে রপ্তানিযোগ্য।
মূল ক্ষমতা
শেয়ার্ড ইকুইপমেন্টে মাল্টি-SKU প্রোডাকশন চালানো কসমেটিক নির্মাতাদের জন্য ডিজাইন করা হয়েছে।
সমান্তরাল স্টেশন অপারেশন
একাধিক স্টেশন একই সময়ে প্রেস করে, তাই চক্র সময়ের চেয়ে স্টেশন গণনার সাথে আউটপুট স্কেল। একটি 8-স্টেশন কনফিগারেশন প্যানের আকারের উপর নির্ভর করে প্রতি ঘন্টায় 3,600 থেকে 4,800 ইউনিটে পৌঁছায়।
মিশ্র SKU উত্পাদন
বিভিন্ন স্টেশন একই সাথে বিভিন্ন ফর্মুলেশন বা প্যান আকৃতি চালাতে পারে, লাইন পরিবর্তন ছাড়াই একাধিক SKU-এর ছোট-ব্যাচ উত্পাদনের অনুমতি দেয়।
স্বাধীন রেসিপি নিয়ন্ত্রণ
চাপ, থাকার সময় এবং ইজেকশন স্ট্রোক এইচএমআই-এর মাধ্যমে প্রতি স্টেশনে সেট করা হয়, তাই একটি স্টেশন নরম ব্লাশ টিপতে পারে যখন অন্য একটি হার্ড হাইলাইটার চাপতে পারে।
টুলিং স্ট্যান্ডার্ডাইজেশন
পাঞ্চ এবং ডাই সেটগুলি স্টেশন জুড়ে একটি সাধারণ মাউন্টিং ইন্টারফেস ব্যবহার করে, পুনঃক্রমিককরণ ছাড়াই স্টেশনগুলির মধ্যে ছাঁচ বিনিময়ের অনুমতি দেয়।
ইনলাইন রিজেক্ট হ্যান্ডলিং
ওজন এবং চাপের বিচ্যুতিগুলি স্টেশন-স্তরের প্রত্যাখ্যানকে ট্রিগার করে, টেবিলটি বন্ধ না করে ত্রুটিপূর্ণ প্যানগুলিকে সরিয়ে দেয়।
প্রতি ইউনিট ট্রেসেবিলিটি
প্রতিটি চাপা প্যান তার স্টেশন, ব্যাচ এবং প্রেসিং প্যারামিটারের সাথে সংযুক্ত থাকে, যা নিম্ন মানের ডকুমেন্টেশন সমর্থন করে।
প্রযুক্তিগত পরামিতি
স্ট্যান্ডার্ড কনফিগারেশন মান। স্টেশন গণনা এবং চাপ পরিসীমা প্রকল্প স্পেসিফিকেশন প্রতি সমন্বয় করা হয়.
অ্যাপ্লিকেশন দৃশ্যকল্প
কসমেটিক উত্পাদন পরিবেশে স্থাপন করা হয় যেখানে মাল্টি-SKU নমনীয়তা এবং ভলিউম আউটপুট উভয়ই প্রয়োজন।
মাল্টি-কালার প্যালেট
প্রতিটি স্টেশন একটি একক প্যালেটের জন্য একটি ভিন্ন শেড চাপে, তারপর টেবিলটি পরবর্তী শেড সেটে সূচী করে, পৃথক লাইনের প্রয়োজন হ্রাস করে।
কন্ট্রাক্ট ম্যানুফ্যাকচারিং
প্রতি-স্টেশন রেসিপি রিকল এবং ব্যাচ ডকুমেন্টেশন সহ এক শিফটে একাধিক ক্লায়েন্ট SKU-এর একযোগে উত্পাদন সমর্থন করে।
ফাউন্ডেশন এবং কমপ্যাক্ট পাউডার
পাউডার ফাউন্ডেশন এবং কমপ্যাক্ট পাউডার প্যানগুলিকে উচ্চ ভলিউমে প্রেস করা বিভিন্ন শেডের কঠোরতার জন্য প্রতি-স্টেশন চাপ নিয়ন্ত্রণের সাথে।
চাপা রঙ্গক উত্পাদন
চাপা রঙ্গক এবং খনিজ গুঁড়োকে বিভিন্ন প্যান জ্যামিতিতে সংকুচিত করা, যার মধ্যে গম্বুজ এবং বেভেলড বিন্যাস রয়েছে।
উচ্চ ভলিউম একক SKU
সমস্ত স্টেশন একটি একক পণ্যে সর্বাধিক থ্রুপুটের জন্য একই রেসিপি চালায়, প্রতি ঘন্টায় 7,200 ইউনিট পর্যন্ত পৌঁছায়।
পাইলট এবং স্কেল-আপ উৎপাদন
নিম্ন স্টেশন গণনা ফর্মুলেশন ট্রায়ালের জন্য ব্যবহৃত হয়, তারপর প্রক্রিয়া পরামিতি পরিবর্তন না করে উচ্চ স্টেশন গণনা স্কেল করা হয়।
অপারেশনাল প্রশ্ন
লাইন অপারেটর এবং প্রক্রিয়া প্রকৌশলী দ্বারা সম্মুখীন সাধারণ উত্পাদন এবং রক্ষণাবেক্ষণ পরিস্থিতি.
স্টেশনগুলির মধ্যে ওজনের তারতম্য
HMI ক্রমাঙ্কন রুটিন ব্যবহার করে প্রভাবিত স্টেশনে servo auger পুনরায় ক্যালিব্রেট করুন। হপারে পাউডার বাল্ক ঘনত্বের সামঞ্জস্য যাচাই করুন এবং নিশ্চিত করুন যে আগার স্ক্রুটি পরিধান করা হয়নি। মাস্টার গেজের বিপরীতে স্টেশন চাপ সেন্সর রিডিং ক্রস-চেক করুন।
টেবিল ইন্ডেক্সিং পজিশন ড্রিফট
ব্যাকল্যাশের জন্য সার্ভো ইনডেক্সার এনকোডার কাপলিং পরীক্ষা করুন। প্রতিটি স্টেশনে টেবিল লকিং মেকানিজম সম্পূর্ণরূপে নিযুক্ত রয়েছে তা যাচাই করুন। ইনডেক্সার হোমিং চক্র চালান এবং পরিধানের জন্য যান্ত্রিক স্টপ পরিদর্শন করুন। সময়সূচী প্রতি ঘূর্ণমান বিয়ারিং এর তৈলাক্তকরণ নিশ্চিত করুন।
স্টেশন জুড়ে অসম কম্প্যাকশন
HMI ট্রেন্ড স্ক্রীনের মাধ্যমে প্রতি স্টেশনে চাপের বক্ররেখা তুলনা করুন। নির্দিষ্ট স্টেশনে জলবাহী চাপ ড্রপের জন্য পরিদর্শন করুন। পাঞ্চ এবং ডাই ক্লিয়ারেন্স স্পেসিফিকেশনের মধ্যে যাচাই করুন। প্রতিটি রেসিপির জন্য বাস টাইমার সঠিকভাবে সেট করা আছে কিনা তা পরীক্ষা করুন।
একটি স্টেশনে প্রত্যাখ্যানের হার বৃদ্ধি পায়
স্টেশনটিকে বাইপাস করে একটি টেস্ট ব্যাচ চালিয়ে স্টেশনটিকে বিচ্ছিন্ন করুন। পাউডার তৈরি বা স্কোরিংয়ের জন্য ইজেকশন রডটি পরীক্ষা করুন। ওজন সেন্সর জিরো পয়েন্ট যাচাই করুন এবং সংলগ্ন স্টেশন থেকে কম্পন হস্তক্ষেপ পরীক্ষা করুন।
পরিবর্তনের সময় লক্ষ্যমাত্রা ছাড়িয়ে গেছে
স্টেশন নম্বর এবং রেসিপি দ্বারা টুলিং স্টোরেজ প্রমিত করুন। পরিবর্তন শুরু হওয়ার আগে প্রি-স্টেজ পাঞ্চ এবং ডাই সেট। দ্রুত-রিলিজ ক্ল্যাম্প ব্যবহার করুন এবং যাচাই করুন যে সমস্ত স্টেশন একই মাউন্টিং ইন্টারফেস ব্যবহার করে। অপারেটর রেফারেন্সের জন্য রেসিপিতে পরিবর্তনের পদক্ষেপগুলি রেকর্ড করুন।
ইন্টিগ্রেশন নোট
লাইন ইন্টিগ্রেশন, প্রক্রিয়া নিয়ন্ত্রণ, এবং দীর্ঘমেয়াদী অপারেশন জন্য বিবেচনা.
আপস্ট্রিম খাওয়ানো
একটি বাফার হপারের মাধ্যমে আপস্ট্রিম পাউডার মিশ্রন এবং কনভেয়িং সিস্টেমের সাথে প্রেস ইন্টারফেস। লেভেল সেন্সর প্রতিটি স্টেশন auger সামঞ্জস্যপূর্ণ ফিড বজায় রাখা.
ডাউনস্ট্রিম হ্যান্ডলিং
চাপা প্যানগুলি টেক-আউট কনভেয়ার বা রোবোটিক আর্মে স্থানান্তরিত হয়। প্রেসটি ডাউনস্ট্রিম বাছাই এবং প্যাকেজিংয়ের জন্য একটি স্টেশন-শনাক্ত সংকেত আউটপুট করে।
MES এবং ব্যাচ রেকর্ডস
স্টেশন-স্তরের উৎপাদন ডেটা OPC UA-এর মাধ্যমে MES বা ERP সিস্টেমে পুশ করা যেতে পারে, ব্যাচ ট্রেসেবিলিটি এবং ফলন রিপোর্টিং সমর্থন করে।
প্রতিরোধমূলক রক্ষণাবেক্ষণ
প্রস্তাবিত সময়সূচী প্রতি 2,000 ঘন্টা জলবাহী তেল বিশ্লেষণ, প্রতি 500 ঘন্টা পাঞ্চ এবং ডাই পরিদর্শন এবং প্রতি 1,000 ঘন্টা অন্তর সূচক ক্রমাঙ্কন কভার করে৷