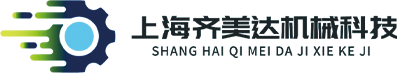
বায়ুসংক্রান্ত কসমেটিক পাউডার প্রেসিং মেশিন
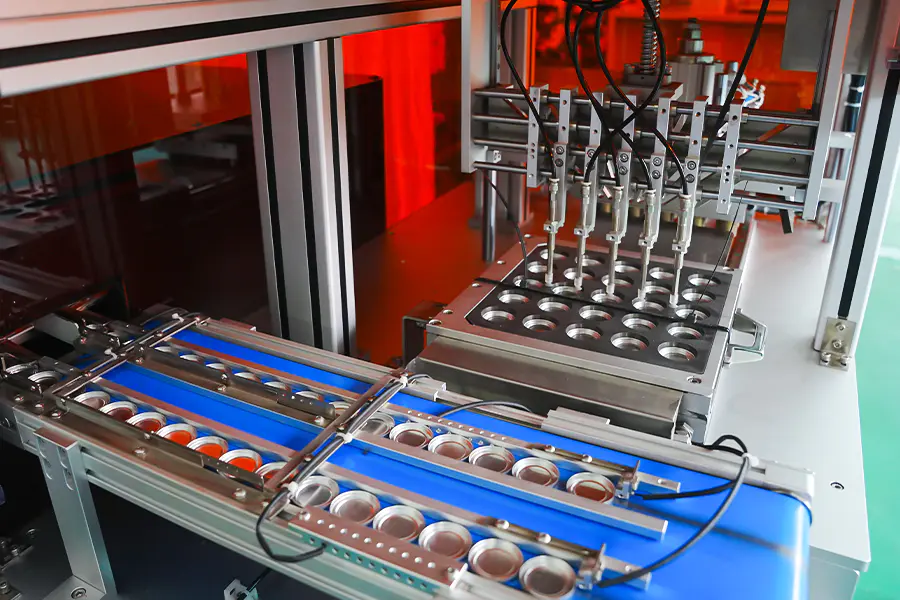
শক্ত প্যান এবং কেকগুলিতে আলগা কসমেটিক পাউডার কম্প্যাক্ট করার জন্য একটি বায়ু চালিত প্রেসিং প্ল্যাটফর্ম। বায়ুসংক্রান্ত সার্কিট একটি নিয়ন্ত্রিত সিলিন্ডার স্ট্রোকের মাধ্যমে বল প্রয়োগ করে, দ্রুত চক্রের সময় দেয় এবং পাউডারে কম তাপীয় লোড দেয়। আইশ্যাডো, ব্লাশ, হাইলাইটার এবং হালকা পাউডার ফাউন্ডেশন ফরম্যাটে প্রয়োগ করা হয় যেখানে অল্প ধরে রাখার সময় এবং পরিষ্কার মুক্তির প্রয়োজন হয়।
কেন বায়ুসংক্রান্ত অ্যাকচুয়েশন
প্রসাধনী উৎপাদনে বায়ুচালিত প্রেসিং কোথায় প্রয়োগ করা হয় তা নির্ধারণ করে প্রক্রিয়া বৈশিষ্ট্য।
শর্ট সাইকেল টাইম
অগভীর প্যান ফরম্যাটে হাইড্রোলিক অ্যাকচুয়েশনের তুলনায় সিলিন্ডারটি একটি ছোট স্ট্রোকের ব্যবধানে কাজের চাপে পৌঁছায়, যা উচ্চ চক্রের হারের অনুমতি দেয়।
কম তাপীয় লোড
বায়ুচালিত প্রেসিং ডাই এলাকায় ন্যূনতম তাপ প্রবর্তন করে, যা নিম্ন গলনাঙ্ক বাইন্ডার বা তাপ সংবেদনশীল রঙ্গকগুলির সাথে ফর্মুলেশনের জন্য উপযুক্ত।
ক্লিন রিলিজ আচরণ
স্ট্রোকের শেষে দ্রুত চাপ মুক্তি উপরের পাঞ্চ এবং পাউডার পৃষ্ঠের মধ্যে স্তন্যপান হ্রাস করে, স্টিকিং এবং প্যান পিক আপ কমিয়ে দেয়।
সাধারণ চাপ নিয়ন্ত্রণ
বল একটি আনুপাতিক বায়ু নিয়ন্ত্রকের মাধ্যমে সেট করা হয়, এবং কাজের চাপ প্রতিটি রেসিপি জন্য সরাসরি HMI এ প্রদর্শিত হয়।
হ্রাসকৃত রক্ষণাবেক্ষণের সুযোগ
এয়ার সার্কিটের উপাদানগুলির জন্য হাইড্রোলিক সমতুল্যগুলির তুলনায় কম ঘন ঘন পরিষেবার প্রয়োজন হয় এবং পরিচালনা করার জন্য কোনও তেল জলাধার বা তেল তাপমাত্রা সার্কিট নেই।
লাইন ইন্টিগ্রেশন নমনীয়তা
বায়ুসংক্রান্ত ইউনিটগুলি প্রোডাকশন ফ্লোর জুড়ে হাইড্রোলিক লাইন রাউটিং না করে আপস্ট্রিম ফিলিং সরঞ্জামের কাছাকাছি স্থাপন করা যেতে পারে।
বায়ুসংক্রান্ত সার্কিট ওভারভিউ
অ্যাসেম্বলি যা বল সঠিকতা, প্রতিক্রিয়া সময় এবং প্রক্রিয়া পুনরাবৃত্তিযোগ্যতা নির্ধারণ করে।
এয়ার প্রিপারেশন ইউনিট
ফিল্টার, রেগুলেটর, এবং লুব্রিকেটর অ্যাসেম্বলি কন্ডিশন করে সরবরাহ বাতাসকে ভালভের বহুগুণে প্রবেশ করার আগে। পরিস্রাবণ কণা এবং আর্দ্রতা অপসারণ করে, নিয়ন্ত্রক কাজের চাপ সেট করে এবং লুব্রিকেটর সিলিন্ডার সিলগুলিতে একটি নিয়ন্ত্রিত তেল কুয়াশা সরবরাহ করে।
আনুপাতিক ভালভ ব্যাংক
আনুপাতিক দিকনির্দেশক ভালভগুলি প্রেসিং সিলিন্ডারের প্রসারিত এবং প্রত্যাহার গতি নিয়ন্ত্রণ করে। কন্ট্রোল সিস্টেম দ্বারা ভালভ প্রতিক্রিয়া নিরীক্ষণ করা হয়, এবং একটি ট্রান্সডুসার থেকে চাপ প্রতিক্রিয়া কমপ্যাকশন স্ট্রোকের মাধ্যমে সেট বল ধরে রাখতে ব্যবহৃত হয়।
সিলিন্ডার টিপে
স্ট্রোকের উভয় প্রান্তে গাইডেড রড এবং কুশনিং সহ ডাবল অ্যাক্টিং সিলিন্ডার। পাউডার পৃষ্ঠের সাথে যোগাযোগের মুহুর্তে কুশনিং প্রভাবকে সীমিত করে, যা এমবসড টুলিং-এ প্যানের প্রান্তগুলিকে সংরক্ষণ করতে সাহায্য করে।
ফোর্স ফিডব্যাক লুপ
ডাই প্লেটের নীচে মাউন্ট করা একটি লোড সেল প্রকৃত প্রেসিং বল পরিমাপ করে এবং মানটিকে পিএলসিতে ফেরত দেয়। কন্ট্রোলার হোল্ড স্টেজের সময় একটি সংজ্ঞায়িত সহনশীলতা ব্যান্ডের মধ্যে বল বজায় রাখার জন্য আনুপাতিক ভালভ খোলার সামঞ্জস্য করে।
নিরাপত্তা নিষ্কাশন সার্কিট
গার্ড খোলার বা জরুরী স্টপে, একটি ডাম্প ভালভ একটি স্বল্প ব্যবধানের মধ্যে বায়ুমণ্ডলে সিলিন্ডারের চাপ সৃষ্টি করে। নিরাপত্তা সার্কিট খোলা থাকা অবস্থায় সিলিন্ডার লোড ধরে রাখতে পারে না এবং মেশিনটি নিরাপদ অবস্থায় ফিরে আসে।
প্রযুক্তিগত তথ্য
স্ট্যান্ডার্ড ফ্রেমের মান। ফোর্স পরিসীমা এবং টুলিং প্রকল্পের স্পেসিফিকেশন অনুযায়ী সংজ্ঞায়িত করা হয়।
ফলিত পণ্য বিন্যাস
পাউডার প্রকার এবং প্যান বিন্যাস যা বায়ুসংক্রান্ত প্রেসিং আচরণের জন্য উপযুক্ত।
চাপা আইশ্যাডো
স্ট্যান্ডার্ড এবং বৃহৎ ফরম্যাটের আইশ্যাডো প্যান যেখানে অল্প সময় ধরে রাখার সময় পরিষ্কার প্রান্ত এবং একটি অভিন্ন পৃষ্ঠের সাথে কেক তৈরি করে।
ব্লাশ এবং হাইলাইটার
গম্বুজযুক্ত এবং ফ্ল্যাট চাপা বিন্যাস যাতে কম কম্প্যাকশনের সময় কম থার্মাল ইনপুট লাগে যাতে ঝিলমিল কণার অভিযোজন সংরক্ষণ করা যায়।
হালকা পাউডার ফাউন্ডেশন
নিম্ন ঘনত্বের ফাউন্ডেশন কম্প্যাক্ট করে যেখানে বায়ুসংক্রান্ত প্রেসিং ওভার কমপ্যাকশন এড়ায় এবং পাউডার ছড়ানোর ক্ষমতা বজায় রাখে।
নমুনা আকার প্যান
ছোট প্যান এবং প্রচারমূলক বিন্যাস ট্রায়াল এবং নমুনা উত্পাদনের জন্য সংক্ষিপ্ত চক্র সময়ের সাথে হ্রাস শক্তিতে চাপা হয়।
এমবসড সারফেস প্যান
লোগো বা প্যাটার্ন রিলিফ সহ প্যানগুলি কুশনিং সহ চাপা দিয়ে পাঞ্চ মুখের সূক্ষ্ম বিবরণ রক্ষা করতে সক্ষম।
মাল্টি শেড প্যালেট ইউনিট
প্যালেট সমাবেশের জন্য পৃথক প্যান যেখানে ছায়া গোষ্ঠী জুড়ে সামঞ্জস্যপূর্ণ প্যানের উচ্চতা এবং ফিনিস প্রয়োজন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
মূল্যায়ন এবং একীকরণের সময় উত্থাপিত অপারেশনাল প্রশ্ন। উত্তর প্রসারিত করতে একটি প্রশ্ন নির্বাচন করুন।
কসমেটিক পাউডারের জন্য বায়ুসংক্রান্ত এবং হাইড্রোলিক প্রেসিংয়ের মধ্যে পার্থক্য কী
বায়ুসংক্রান্ত প্রেসিং সংকুচিত বায়ুর মাধ্যমে বল প্রয়োগ করে এবং সংক্ষিপ্ত ধরে রাখার সময়, নিম্ন বল পরিসীমা এবং তাপের প্রতি সংবেদনশীল ফর্মুলেশনগুলিকে উপযুক্ত করে। হাইড্রোলিক প্রেসিং দীর্ঘ সময় ধরে উচ্চ শক্তি সরবরাহ করে এবং ঘন কেক এবং বড় প্যান বিন্যাসের জন্য উপযুক্ত। পছন্দ টার্গেট কেকের কঠোরতা, প্যানের আকার এবং গঠন আচরণের উপর নির্ভর করে।
চক্র চলাকালীন প্রেসিং ফোর্স কিভাবে নিয়ন্ত্রিত হয়
ডাই প্লেটের নিচে একটি লোড সেল প্রকৃত শক্তি পরিমাপ করে এবং মানটি পিএলসিতে পাঠায়। পিএলসি এটিকে রেসিপি সেটপয়েন্টের সাথে তুলনা করে এবং হোল্ড স্টেজে সহনশীলতা ব্যান্ডের মধ্যে বল ধরে রাখার জন্য আনুপাতিক ভালভ খোলার সামঞ্জস্য করে।
উচ্চ বাইন্ডার কন্টেন্ট সঙ্গে মেশিন প্রেস ফর্মুলেশন করতে পারেন
হ্যাঁ, লক্ষ্য পিষ্টকের কঠোরতা বায়ুসংক্রান্ত বল সীমার মধ্যে থাকলে। উচ্চ বাইন্ডার ফর্মুলেশনগুলি বায়ুচালিত চাপের কম তাপীয় ইনপুট থেকে উপকৃত হয়, তবে চাপের বক্ররেখার সেটিংসটি অতিরিক্ত কম্প্যাকশন এড়াতে ফর্মুলেশনের প্রতি সুর করা উচিত।
স্থিতিশীল অপারেশনের জন্য কী বাতাসের গুণমান প্রয়োজন
সরবরাহ বায়ু শুষ্ক এবং কণা এবং আর্দ্রতা অপসারণ ফিল্টার করা উচিত. 0.6 থেকে 0.8 MPa এর কাজের চাপ প্রয়োজন। এই স্পেসিফিকেশনের নীচের বায়ুর গুণমান জোরের পুনরাবৃত্তিযোগ্যতাকে প্রভাবিত করে এবং ভালভ এবং সিলিন্ডার সিলের পরিষেবা জীবনকে ছোট করতে পারে।
কত ঘন ঘন এয়ার সার্কিট রক্ষণাবেক্ষণ প্রয়োজন
প্রস্তাবিত ব্যবধানের মধ্যে রয়েছে প্রতি 1,000 ঘণ্টায় ফিল্টার উপাদান প্রতিস্থাপন, দর্শনীয় গ্লাস দ্বারা নির্দেশিত লুব্রিকেটর রিফিল, প্রতি 3,000 ঘণ্টায় আনুপাতিক ভালভ পরিদর্শন, এবং চক্র গণনার উপর নির্ভর করে প্রতি 8,000 থেকে 10,000 ঘণ্টায় সিলিন্ডারে সম্পূর্ণ সীল কিট প্রতিস্থাপন।
একটি ক্লিনরুম পরিবেশের জন্য প্রেস উপযুক্ত
মেশিনটিকে স্টেইনলেস স্টিলের পৃষ্ঠতল, ক্লিনরুম বা নিয়ন্ত্রিত পরিবেশ ইনস্টলেশনের জন্য আবদ্ধ নিষ্কাশন রাউটিং এবং খাদ্য গ্রেড লুব্রিকেন্ট দিয়ে নির্দিষ্ট করা যেতে পারে। বায়ুসংক্রান্ত সার্কিট কণার বিচ্ছুরণ সীমিত করতে প্রেসিং জোন থেকে বাতাসকে দূরে সরিয়ে দেয়।
কি এই মেশিনে চক্র আউটপুট নির্ধারণ করে
সাইকেল আউটপুট হোল্ড টাইম, সিলিন্ডার স্ট্রোকের দৈর্ঘ্য, ফিল টাইম এবং প্যান সাইজের উপর নির্ভর করে। সংক্ষিপ্ত হোল্ড টাইম এবং অগভীর প্যানগুলি উচ্চতর আউটপুট দেয়, যখন গভীর প্যান এবং দীর্ঘ ধরে রাখার সময় প্রতি ঘন্টায় একক হ্রাস করে। ফ্যাক্টরি গ্রহণযোগ্যতা পরীক্ষার সময় প্রকৃত আউটপুট যাচাই করা হয়।
বায়ুসংক্রান্ত এবং জলবাহী ইউনিট টুলিং ভাগ করতে পারেন
টুলিং সামঞ্জস্যতা মাউন্টিং ইন্টারফেস এবং বল পরিসীমা উপর নির্ভর করে। যখন উভয় মেশিন একই প্রমিত প্লেট ব্যবহার করে এবং বায়ুসংক্রান্ত ইউনিট বল পরিসর প্রয়োজনীয় কম্প্যাকশন বলকে কভার করে, তখন নথিভুক্ত ক্লিয়ারেন্স মান সহ প্ল্যাটফর্মগুলির মধ্যে টুলিং সেটগুলি ভাগ করা যেতে পারে।
প্রক্রিয়া বিচ্যুতি রেফারেন্স
বায়ুসংক্রান্ত প্রেসিং এবং সংশ্লিষ্ট সংশোধনমূলক কর্মের সময় পরিলক্ষিত পরিস্থিতি।
হোল্ডের সময় ফোর্স রিডিং ওঠানামা করে
আর্দ্রতা বহনের জন্য বায়ু প্রস্তুতি ইউনিট পরীক্ষা করুন এবং নিশ্চিত করুন যে ফিল্টার উপাদানটি স্যাচুরেটেড নয়। আনুপাতিক ভালভ প্রতিক্রিয়া পরিদর্শন করুন এবং একটি রেফারেন্স যন্ত্রের বিরুদ্ধে লোড সেল সংকেত যাচাই করুন। চক্রের সময় সরবরাহ বায়ুর চাপ স্থিতিশীল থাকে তা নিশ্চিত করুন।
পিষ্টক পৃষ্ঠ পাঞ্চ ছাপ দেখায়
ধীর পাঞ্চ পদ্ধতির জন্য স্ট্রোকের যোগাযোগের শেষে কুশনিং বাড়ান। রেসিপিতে প্রসারিত গতির মান হ্রাস করুন। নিশ্চিত করুন যে উপরের পাঞ্চ মুখটি পরিষ্কার এবং পাউডার বিল্ড আপ মুক্ত, যা কার্যকর যোগাযোগ প্রোফাইল পরিবর্তন করে।
সাইকেল টাইম রেসিপি টার্গেটের চেয়ে বেশি
মেশিনের ইনলেটে বায়ু সরবরাহের প্রবাহের হার পরীক্ষা করুন এবং নিশ্চিত করুন যে এটি খরচের স্পেসিফিকেশন পূরণ করে। অবরোধের জন্য নিষ্কাশন মাফলার পরিদর্শন করুন। রক্ষণাবেক্ষণ রেকর্ডের বিপরীতে ভালভ প্রতিক্রিয়া সময় যাচাই করুন এবং প্রয়োজন হলে প্রত্যাহার গতি সামঞ্জস্য করুন।
প্যান উপরের পাঞ্চে লেগে থাকে
হোল্ড টাইম কমান এবং প্রেসিং ফোর্স 10 থেকে 15 শতাংশ কমিয়ে দিন। পাঞ্চ পৃষ্ঠকে পোলিশ করুন এবং যাচাই কোণটি টুলিং স্পেসিফিকেশনের সাথে মেলে। নিশ্চিত করুন পাউডারের আর্দ্রতা 1 থেকে 3 শতাংশের প্রস্তাবিত ব্যান্ডের মধ্যে রয়েছে।
সিলিন্ডারের কাছে এয়ার লিক শ্রবণযোগ্য
পরিধানের জন্য রড সীল এবং পিস্টন সীল পরিদর্শন করুন। সিলিন্ডার মাউন্টিং নিরাপদ কিনা তা যাচাই করুন এবং উভয় পোর্টে ফিটিং পরীক্ষা করুন। যদি সীল প্রতিস্থাপনের পরেও ফুটো অব্যাহত থাকে, স্কোরিংয়ের জন্য সিলিন্ডারের বোর পরিদর্শন করুন এবং প্রয়োজনে সিলিন্ডারটি প্রতিস্থাপন করুন।
ফোর্স রেসিপি সেটপয়েন্টে পৌঁছায় না
নিশ্চিত করুন রেগুলেটর সেটিং রেসিপি মান মেলে. বায়ু প্রস্তুতি ইউনিট এবং ভালভ বহুগুণ জুড়ে চাপ ড্রপ পরীক্ষা করুন। সিলিন্ডার বোরের আকার ইনস্টল করা স্পেসিফিকেশনের সাথে মেলে এবং পিস্টন সিলের পরে অভ্যন্তরীণ ফুটো পরীক্ষা করুন।
ইন্টিগ্রেশন নোট
যে উপাদানগুলি ইনস্টলেশন, ইউটিলিটি, এবং দীর্ঘমেয়াদী অপারেশনকে প্রভাবিত করে।
বায়ু সরবরাহের প্রয়োজনীয়তা
পরিস্রাবণ এবং শুকানোর আপস্ট্রিম সহ একটি ডেডিকেটেড এয়ার লাইন বাঞ্ছনীয়। চক্র চলাকালীন মেশিনের ইনলেটে চাপ অবশ্যই 0.6 থেকে 0.8 MPa-এর মধ্যে থাকতে হবে এবং মেশিনে একটি ডেডিকেটেড নিয়ন্ত্রকের পরামর্শ দেওয়া হয়।
মেঝে এবং মাউন্টিং
ইনস্টলেশন অঙ্কনে নির্দিষ্ট নোঙ্গর পয়েন্ট সহ মেশিনের একটি স্তরের মেঝে প্রয়োজন। কম্পন বিচ্ছিন্নতা সুপারিশ করা হয় যেখানে প্রেস অন্যান্য উত্পাদন সরঞ্জামের সাথে একটি মেঝে ভাগ করে।
নয়েজ ম্যানেজমেন্ট
নিষ্কাশন মাফলার এবং কুশনিং সেটিংস অপারেটর অবস্থানে 75 dB এর নিচে অপারেটিং শব্দ রাখে। উত্পাদন হলগুলিতে অতিরিক্ত শাব্দ চিকিত্সা সাধারণত প্রয়োজন হয় না।
রক্ষণাবেক্ষণ পরিকল্পনা
প্রস্তাবিত ব্যবধানের মধ্যে রয়েছে প্রতি 1,000 ঘণ্টায় ফিল্টার উপাদান প্রতিস্থাপন, প্রতি 3,000 ঘণ্টায় ভালভ পরিদর্শন এবং চক্র গণনার উপর ভিত্তি করে সীল কিট প্রতিস্থাপন। রেকর্ডগুলি মেশিন রক্ষণাবেক্ষণ লগের পাশাপাশি রাখা হয়৷৷